膜结构施工中,这两种焊不是“二选一”,而是分工不同
膜结构项目里,手工电弧焊和CO₂气体保护焊通常都用于钢结构骨架、节点板、预埋件、连接件等金属构件焊接,不用于膜材本身。膜材的“焊接”是另一套工艺,叫热合/热风焊接/热楔焊接,用专用热合机控制温度、压力、速度完成。
膜结构现场安装、节点修补、高空狭小位置优先手工电弧焊;工厂批量加工、长焊缝、连续焊缝优先CO₂气体保护焊;膜材拼接不用这两种电弧焊。
一、膜结构施工中怎么选:按部位和工况判断
膜结构钢骨架工厂批量加工 CO₂气体保护焊 效率高、焊缝连续、变形小,适合梁柱、支撑构件批量生产
长直焊缝、规则构件拼接 CO₂气体保护焊 连续送丝,熔敷效率高,适合标准化生产
现场高空节点、连接板、加劲肋 手工电弧焊 设备简单、灵活,适合高空、狭小、不规则位置
现场定位焊、临时固定 手工电弧焊 便于快速点固,后续再按设计要求完成正式焊缝
预埋件、锚固板、支座节点 手工电弧焊或CO₂焊均可 工厂预制可优先CO₂焊;现场安装优先手工电弧焊
现场修补、返修、局部加固 手工电弧焊 灵活性强,适合零散焊缝和缺陷修复
室外、风大、无防风条件 手工电弧焊 CO₂气体保护焊抗风能力差,风速较大时易产生气孔
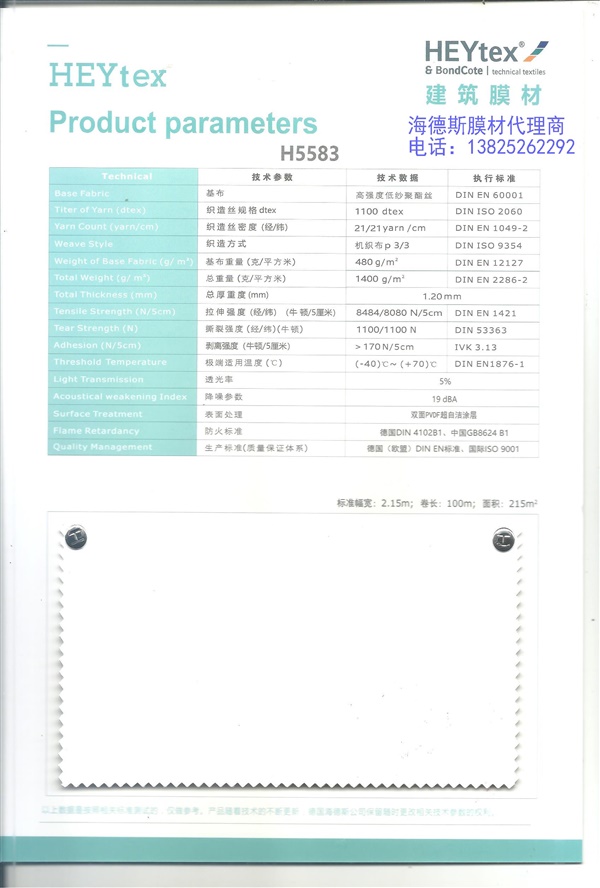
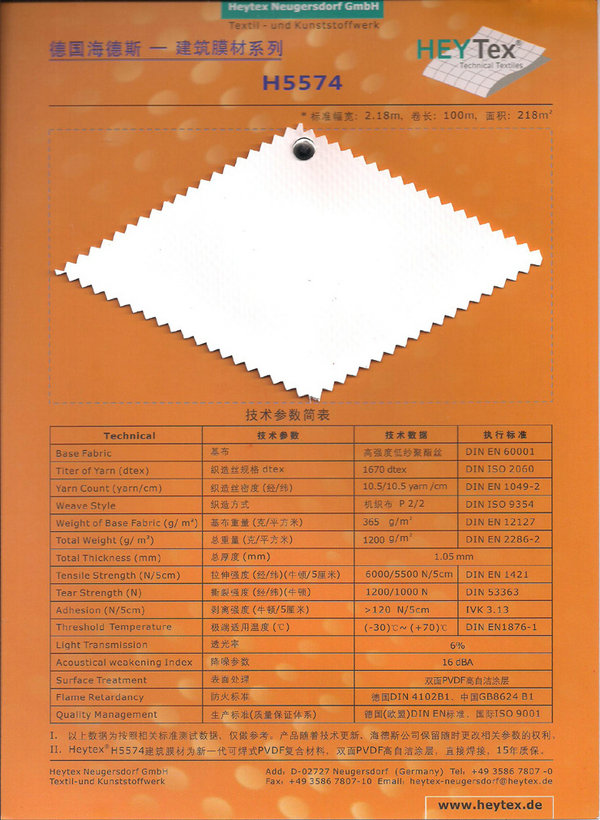
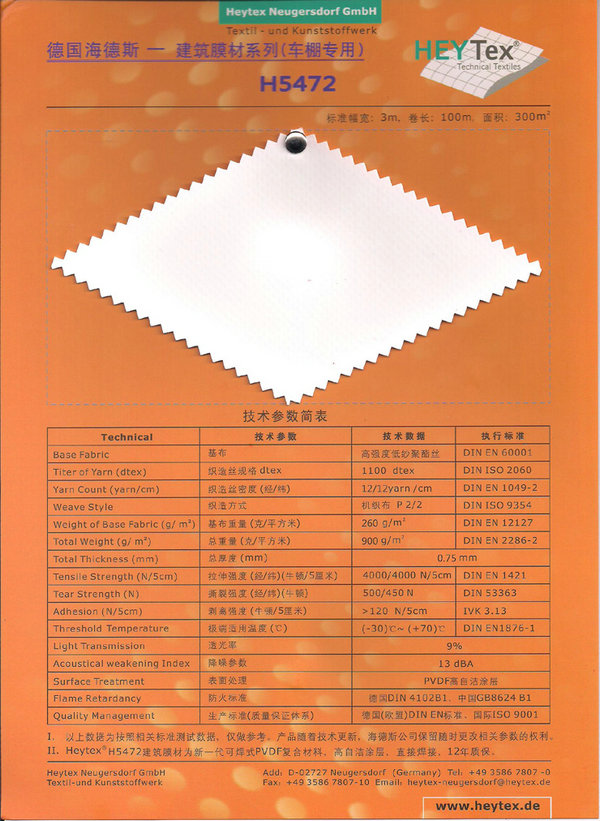
膜材拼接、膜片连接 都不用 应采用膜材专用热合工艺,不是电弧焊
二、工厂阶段:优先CO₂气体保护焊
膜结构项目如果有大量钢构件在加工厂制作,例如主钢梁、立柱、支撑杆件、连接板等,CO₂气体保护焊通常更合适。
主要优势:
效率高
连续送丝,不用频繁换焊条,适合长焊缝和批量构件。
焊缝连续性好
引弧点少,焊缝成形较稳定,适合钢结构批量生产。
热输入相对集中,变形较小
对膜结构钢骨架尺寸精度要求较高的构件有利。
综合成本较低
适合工厂化、标准化生产。
但CO₂气体保护焊有一个明显限制:怕风。
室外作业时,如果风速较大,保护气体会被吹散,容易产生气孔、夹渣等缺陷。一般要求风速超过约 2m/s 时应采取防风措施;不同项目、不同规范或工艺评定可能要求更严格,应以现场工艺文件为准。
工厂内、有防风条件、批量长焊缝 → 优先CO₂气体保护焊。
三、现场安装阶段:优先手工电弧焊
膜结构现场施工通常有这些特点:
高空作业多;
节点位置复杂;
构件安装误差需要现场调整;
很多焊缝短、分散;
室外风、雨、湿度变化大;
有时空间狭小,焊枪和送丝设备不便操作。
这种情况下,手工电弧焊更灵活。
手工电弧焊适合:
现场梁柱节点;
高空连接板焊接;
支撑构件临时固定;
预埋件补焊;
狭小位置施焊;
安装偏差调整后的补焊;
不具备防风条件时的零星焊缝。
但手工电弧焊也有缺点:
效率低于CO₂气体保护焊;
焊缝质量更依赖焊工技能;
需要清渣;
焊条管理要求高,尤其是低氢焊条要防潮、烘干、保温。
所以:
现场高空、节点复杂、风大、零散焊缝 → 优先手工电弧焊。
四、膜结构现场施工建议组合方式
实际工程中不建议机械地只选一种,更推荐按场景组合:
场景 建议工艺组合
钢构件工厂加工 CO₂气体保护焊为主
现场主结构安装 手工电弧焊为主
现场长焊缝且有防风条件 可采用CO₂气体保护焊
高空节点、狭小位置 手工电弧焊
定位、点固、修补 手工电弧焊
膜材拼接 热合焊接,不用电弧焊
比较稳妥的做法是:
工厂用CO₂气体保护焊提效率,现场用手工电弧焊保灵活;膜材拼接单独采用热合工艺。
五、膜结构施工中的关键注意事项
膜材焊接不能用电弧焊
膜结构中的膜材,如 PVC、PTFE、ETFE 等,通常采用热合方式连接,不是电弧焊。
膜材热合要控制:
温度;
压力;
焊接速度;
膜材清洁度;
环境湿度和风速。
焊缝质量通常要求:
焊缝均匀、平整;
无气泡、皱褶、漏焊;
焊缝强度满足设计要求;
必要时做剥离、拉伸或气密性检测。
这部分应严格按照膜材厂家工艺参数执行,不能套用钢结构电弧焊思路。
钢结构焊接要防止膜材受热损伤
膜结构施工中,如果钢构件靠近已安装膜材,电弧焊时需要注意:
火花、飞溅不能直接落到膜材上;
高温焊渣可能烫穿或损伤膜材;
焊接前应对膜材进行遮挡保护;
必要时设置防火布、接火盆、隔离板;
膜材安装与钢结构焊接工序尽量分开。
尤其是膜材已经张拉或局部就位后,更要避免电弧焊损伤。
室外施工要重点控制防风、防雨、防潮
CO₂气体保护焊在室外施工时,必须考虑防风。
手工电弧焊虽然抗风能力更强,但也不是完全不受环境影响。
现场应重点控制:
风速过大时停止气体保护焊;
雨雪天气不得露天施焊;
焊条、焊丝、坡口区域保持干燥;
低氢焊条按要求烘干和保温;
坡口两侧铁锈、油污、水分清理干净。
薄壁构件要控制变形
膜结构钢骨架有时采用薄壁型钢或较薄连接板,焊接时热输入控制很重要。
建议:
采用合理焊接顺序;
对称施焊;
分段退焊;
避免一次大电流连续堆焊;
必要时做焊接工艺评定;
对重要受力节点按设计要求进行焊缝检测。
四、现场快速判断规则
可以按下面这个顺序判断:
焊的是膜材吗?
是 → 用热合焊接,不用手工电弧焊或CO₂气体保护焊。
在工厂批量加工钢构件吗?
是 → 优先CO₂气体保护焊。
在现场高空、节点、狭小位置吗?
是 → 优先手工电弧焊。
室外风大、无防风措施吗?
是 → 优先手工电弧焊,CO₂气体保护焊应暂停或搭设防风措施。
是长焊缝、规则构件、有防风条件吗?
是 → 可选CO₂气体保护焊。
膜结构施工中:
钢骨架工厂批量加工:选CO₂气体保护焊;
现场高空、节点、修补、狭小位置:选手工电弧焊;
室外风大、无防风条件:优先手工电弧焊;
膜材拼接:不用这两种电弧焊,应采用膜材热合工艺。
Copyright © 2006-2023 深圳市诺科空间膜结构有限公司 All Rights Reserved. 粤ICP备19124677号 XML地图
24小时服务热线